
در طول مرحله برخاستن مواد از پایه برج انتقال، قطر پیچ لنگر معمولاً توسط هندسه صفحه پایه قفل می شود، نه توسط بار. هنگامی که یک میله درجه 36 1 اینچی می تواند تنها حدود یک سوم ظرفیت تسلیم مورد نیاز برای ارتقاء طراحی را ارائه دهد، راه حل عملی به ندرت سوراخ کردن مجدد صفحه است. حرکت به آن است ASTM F1554 درجه 105 در همان قطر این گرید یک پیچ لنگر فولادی آلیاژی با حداقل استحکام تسلیم 105 ksi است که تقریباً دو برابر درجه 55 و تقریباً سه برابر درجه 36 است.
نتیجه گیری کلیدی: اگر طراحی شما به استحکام بالا، شکل پذیری قابل پیش بینی و مشخصات لنگر سازه ای شناخته شده نیاز دارد، ASTM F1554 گرید 105 پیش فرض مناسبی برای لنگرهای سنگین است. سه جزئیات تعیین میکنند که آیا آنطور که در نظر گرفته شده است یا خیر: مقادیر مکانیکی از قطر 2-1/2 اینچ پایین میآیند، میله نباید جوش داده شود، و ترکیب مهره و واشر باید با درجه کششی ksi 125 مطابقت داشته باشد.
مشخصات F1554 پیچ های لنگر سردار، میله های لنگر مستقیم و پیچ های لنگر خم شده را پوشش می دهد. عدد در نام درجه حداقل قدرت تسلیم تضمین شده در ksi است. درجه 36 از فولاد کربنی استفاده می کند، درجه 55 از فولاد کربنی با استحکام بالاتر استفاده می کند و درجه 105 به فولاد آلیاژی کربن متوسط نیاز دارد که خاموش و تمپر شده باشد. این تفاوت متالورژیکی است، نه آرایشی، و در هر گزارش آزمایشی نشان داده می شود.
ASTM F1554 گرید 105 از 1/2 اینچ تا حداکثر قطر تحت پوشش جداول مکانیکی استاندارد موجود است. جدول زیر مقادیری را فهرست می کند که یک گزارش آزمایش تایید شده باید قبل از خروج مواد از آسیاب داشته باشد.
حداقل بازده 105 ksi
تضمین شده در محدوده 1/2 تا 2-1/2 in. "105" در نام درجه یک وعده است، نه یک هدف.
15% حداقل کشیدگی
انعطاف پذیری کافی برای خم شدن، تراز و کشش بدون شکستگی شکننده در شرایط مزرعه عادی.
فولاد آلیاژی خاموش و تمپر شده
عملیات حرارتی یک ساختار یکنواخت مارتنزیت در سراسر بخش میله ایجاد می کند.
| اموال | قطر 1/2 - 2-1/2 اینچ. | قطر بیش از 2-1/2 اینچ |
|---|---|---|
| استحکام کششی، حداقل (ksi) | 125 | 115 |
| قدرت تسلیم، حداقل (ksi) | 105 | 95 |
| ازدیاد طول در 2 اینچ، دقیقه (%) | 15 | 15 |
| کاهش مساحت، حداقل (%) | 45 | 45 |
| مواد و عملیات حرارتی | فولاد آلیاژی کربن متوسط، کوئنچ شده و تمپر شده | |
ردیف بیش از اندازه قطر جایی است که اشتباهات مشخصات رخ می دهد. تعدادی از جزئیات ساختاری بازده ksi 105 را بدون توجه به قطر فرض میکنند، اما خود استاندارد مقادیر کمتری را در میلههای با قطر بزرگ میخواند. همیشه قبل از پذیرش گواهی آسیاب، قطر واقعی را با سازنده تایید کنید.
انتخاب درجه یک تمرین در مقابل قدرت است. مقایسه زیر سه درجه F1554 را در موقعیت قرار می دهد تا فاصله واقعی بین آنها قابل مشاهده باشد.
| اموال | کلاس 36 | پایه 55 | درجه 105 |
|---|---|---|---|
| حداقل قدرت تسلیم (ksi) | 36 | 55 | 105 |
| حداقل مقاومت کششی (ksi) | 58 | 75 | 125 |
| مواد معمولی | فولاد کربن | فولاد کربن, normalized for large sizes | فولاد آلیاژی، خاموش شده و حرارت داده شده |
| رفتار جوشکاری | قابل جوش با اقدامات احتیاطی معمولی | قابل جوش در محدوده استاندارد | برای جوشکاری در نظر گرفته نشده است |
| هزینه مواد نسبی | پایین ترین | متوسط | بالاترین |
درجه 36 پایه های سبک و کارهای موقت را پوشش می دهد. درجه 55 اکثر لنگرهای معمولی ستون پایه را کنترل می کند. درجه 105 زمانی امتیاز خود را به دست می آورد که لحظات واژگونی، بارهای دینامیکی تجهیزات، یا ابعاد محدود صفحه پایه جایی برای پیچ و مهره بزرگتر باقی نمی گذارد. از آنجایی که ظرفیت کششی با مربع قطر مقیاس می شود، حرکت از درجه 55 به درجه 105 می تواند یک میله 2-1/4 اینچی را در همان بار کاری به تقریباً 1-3/4 اینچ کاهش دهد و صفحه پایه، فواصل لبه ها و عمق جاسازی را در یک مرحله کوچک کند.
درجه 105 به معنای کلی قوی تر نیست. چرخه خاموش کردن و تمپر باعث ایجاد مارتنزیت تمپر شده می شود که در عین حفظ انعطاف پذیری کافی برای خم شدن بدون ترک خوردن، استحکام تسلیم بالایی را فراهم می کند. حداقل کشیدگی 15 درصد در میدان مهم است زیرا نصب کننده ها به طور معمول میله های لنگر ناهمتراز را به موقعیت خود برمی گردانند یا پایه بالایی یک لنگر J را خم می کنند تا با یک الگو مطابقت داشته باشد.
ASTM F1554 Grade 105 با قطر بیش از 2-1/2 اینچ، تا 95 ksi حداقل بازده و 115 ksi حداقل کشش کاهش می یابد. اگر طرحی از یک میله 3 اینچی استفاده کند و همچنان بازده ksi 105 را فرض کند، اتصال حدود 10 درصد بالاتر از ظرفیت تضمین شده آن محاسبه می شود. نمودار میله ای زیر مقادیر بازده را در خانواده درجه نشان می دهد.
حداقل قدرت تسلیم درجه F1554 (ksi)
36
کلاس 36
55
پایه 55
105
درجه 105
95*
درجه 105 >2-1/2 in.
ارتفاع میله به مقدار ksi مقیاس می شود. *مقدار بالای قطر 2-1/2 اینچ اعمال می شود.
گالوانیزه گرم به ASTM A123/A153 رایج ترین محافظ در برابر خوردگی برای پیچ های لنگر است زیرا فولاد تعبیه شده به عمر مفید طولانی نیاز دارد. درجه 105 یک فولاد آلیاژی با استحکام بالا است و مرحله تمیز کردن اسید قبل از گالوانیزه می تواند هیدروژن را وارد فولاد کند. یک سازنده مسئول زمان ترشی و دمای حمام را کنترل می کند، و بسیاری از مشخصات پروژه پس از گالوانیزه کردن، تأیید تردی هیدروژنی را اضافه می کنند. برای بررسی کامل تکمیل و خطرات فرآیند آنها، به ما مراجعه کنید راهنمای انتخاب کامل انواع درمان سطح پیچ .
F1554 درجه 105 باید با مهره های شش گوش سنگین به ASTM A563 Grade DH یا DH3 (ASTM A194 Grade 8 نیز شناخته شده است) و واشرهای سخت شده به ASTM F436 مونتاژ شود. مهره شش گوش استاندارد به اندازه کافی برای پیچ و مهره 125 ksi محکم نیست، و پرش از واشر سخت شده به مهره اجازه می دهد تا در فولاد صفحه نرم تری جاسازی شود.
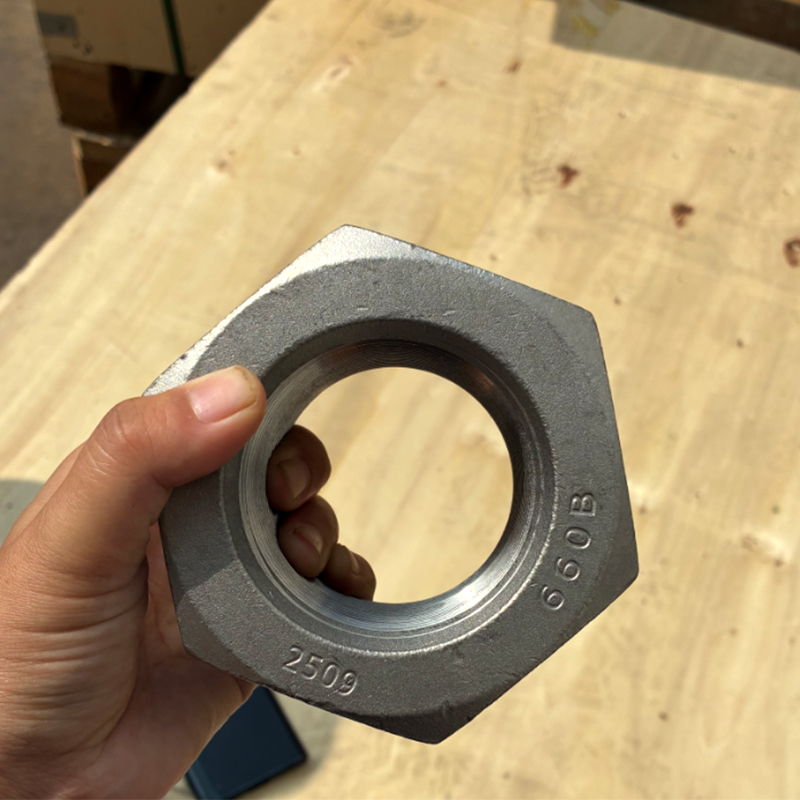 مهره شش گوش سنگین گالوانیزه گرم برای پیچ های لنگر با استحکام بالا این مهره شش گوش سنگین با روکش روی داغ برای پیچهای لنگر درجه 105 F1554 مشخص شده است که با استحکام مورد نیاز A563 DH یا DH3 مطابقت دارد و هنگام جفت شدن با واشرهای سخت شده از جاسازی مهره جلوگیری میکند. مشاهده محصول →
جوشکاری یک میله خاموش و تمپر شده را بالاتر از دمای گرمایش گرم می کند، ریزساختار عملیات حرارتی شده را از بین می برد و یک ناحیه نرم و ضعیف تحت تأثیر حرارت ایجاد می کند. بنابراین سیستم F1554 با گرید 105 به عنوان یک اتصال فقط مکانیکی برخورد می کند. اگر چیدمان لنگر نیاز به جوش دارد، یک پسوند جفت رزوه ای طراحی کنید یا تا درجه 55 پایین بیایید و از مفاد جوشکاری استاندارد پیروی کنید.
تقاضا برای درجه 105 از سازه هایی پیروی می کند که بلند، باریک یا بارهای سنگین هستند. توزیع زیر یک نمونه کار پروژه معمولی را نشان می دهد. مخلوط های واقعی بسته به منطقه متفاوت است، اما الگوی ثابت است: صنایعی که نمی توانند یک پیچ لنگر بزرگ را بخرند، دقیقا همان هایی هستند که بالاترین درجه را مشخص می کنند.
برجهای انتقال، روشنایی با دکل بالا، و سازههای آنتن، پیچهای لنگر را در کشش ثابت ناشی از بارهای باد و در مناطق لرزهخیز به واژگونی چرخهای وارد میکنند. کارخانههای صنعتی از درجه 105 استفاده میکنند که در آن کمپرسورها، آسیابها و سنگ شکنهای نصبشده روی لغزش، چرخههای بارگذاری مکرر را روی پایهها ایجاد میکنند. پلها و سازههای حملونقل از آن برای قابهای پشتیبانی علائم، دروازهها و استانداردهای نور استفاده میکنند که در آن سفتی مجموعه لنگر در تحلیل دینامیکی شرکت میکند. در هر سه مورد، رزوه مشترک یکسان است: قطر پیچ محدود است، بنابراین درجه باید بار را تحمل کند.
پیچهای لنگر جزو کمهزینهترین آیتمها در برنامه ساختوساز هستند، با این حال یک درجه اشتباه یا یک گزارش آزمایش از دست رفته میتواند یک توالی نعوظ را متوقف کند. از مراحل زیر به عنوان ستون فقرات مشخصات خرید خود استفاده کنید.
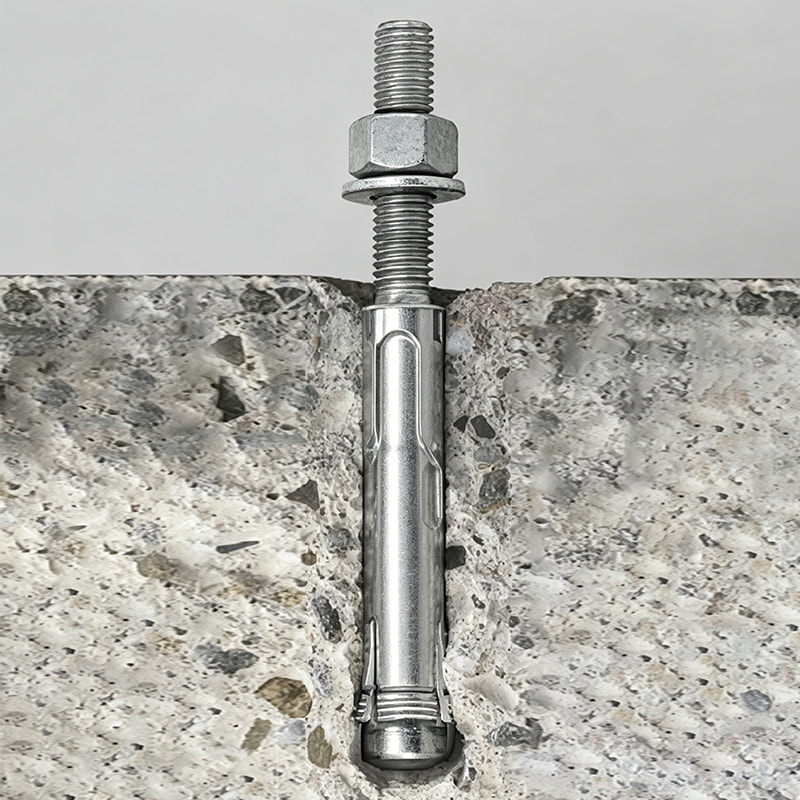 پیچ لنگر گالوانیزه گرم فولاد کربنی ASTM F1554 یک پیچ لنگر قابل تنظیم در F1554 درجه 36، 55 یا 105، با گالوانیزه گرم برای مقاومت در برابر خوردگی. برای مراحل خرید که به جلوگیری از تاخیرهای پرهزینه در نعوظ ناشی از نمرات اشتباه یا از دست دادن گزارشهای تست کمک میکند، مرکزی است. مشاهده محصول →
اگر برای تأیید مشخصات در برابر نقشه پروژه به کمک نیاز دارید، نقشه را از طریق این آدرس برای ما ارسال کنید صفحه تماس قبل از اینکه به یک تامین کننده متعهد شوید ما مرتباً از بستههای بست برای سازههای فولادی پشتیبانی میکنیم و برای اندازهها یا فرمهای سفارشی خارج از محدوده استاندارد میتوانیم مستقیماً درباره تولید OEM/ODM صحبت کنیم.
بازرسی دریافت آخرین دروازه با کیفیت قبل از ناپدید شدن انکر بولت در بتن است. یک چک لیست کوتاه، سخت افزار تحویل شده را با هدف طراحی هماهنگ نگه می دارد.
اگر پروژه ای نیاز به آزمایش مجدد دارد، به جای پذیرش جایگزین های میدانی، برای نمونه برداری از گرمای اصلی با سازنده کار کنید. انطباق پس از نصب به سوابق مالک بستگی دارد، بنابراین گواهی های آسیاب را به همراه نقشه های مغازه و سوابق گشتاور نصب ثبت کنید. این فایل همچنین سریعترین مدرک انطباق در طول ممیزی است.
 ASTM F2280 A490 پیچ برشی گشتاور گالوانیزه گرم
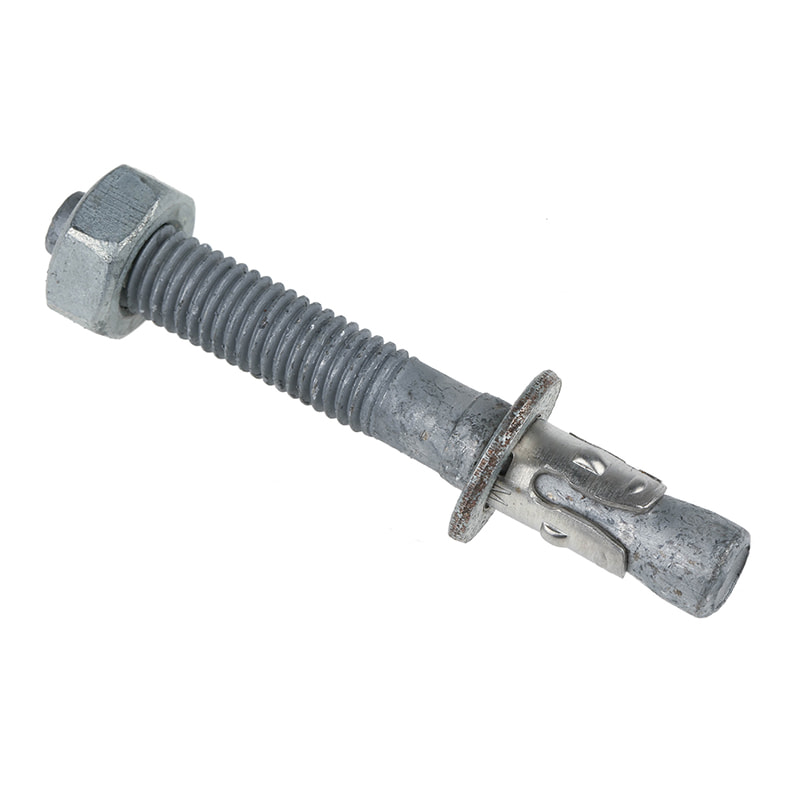 پیچ لنگر گالوانیزه گرم فولاد کربنی ASTM F1554
 گل میخ های کاملا رزوه ای با روکش آبی PTFE درجه 8.8 فولاد کربنی M16*300
میله های رزوه ای فولاد آلیاژی 1-8 UNC *5 اینچ ASTM A193 B7
 فولاد آلیاژی M27*300 PTFE / پوشش داکرومت میله های رزوه ای B7
 1-8 UNC *5 اینچ فولاد آلیاژی ASTM A193 B7 میلههای رزوهدار درجه L7
 اطلاعات تماس
 آدرس